先说结论
激光蚀刻、点针、化学蚀刻或铸造表面会产生不同的反差、纹理和几何形态。金属反光、曲面、涂层、油污和零件磨损可能让同一符号在不同角度呈现完全不同的图像。
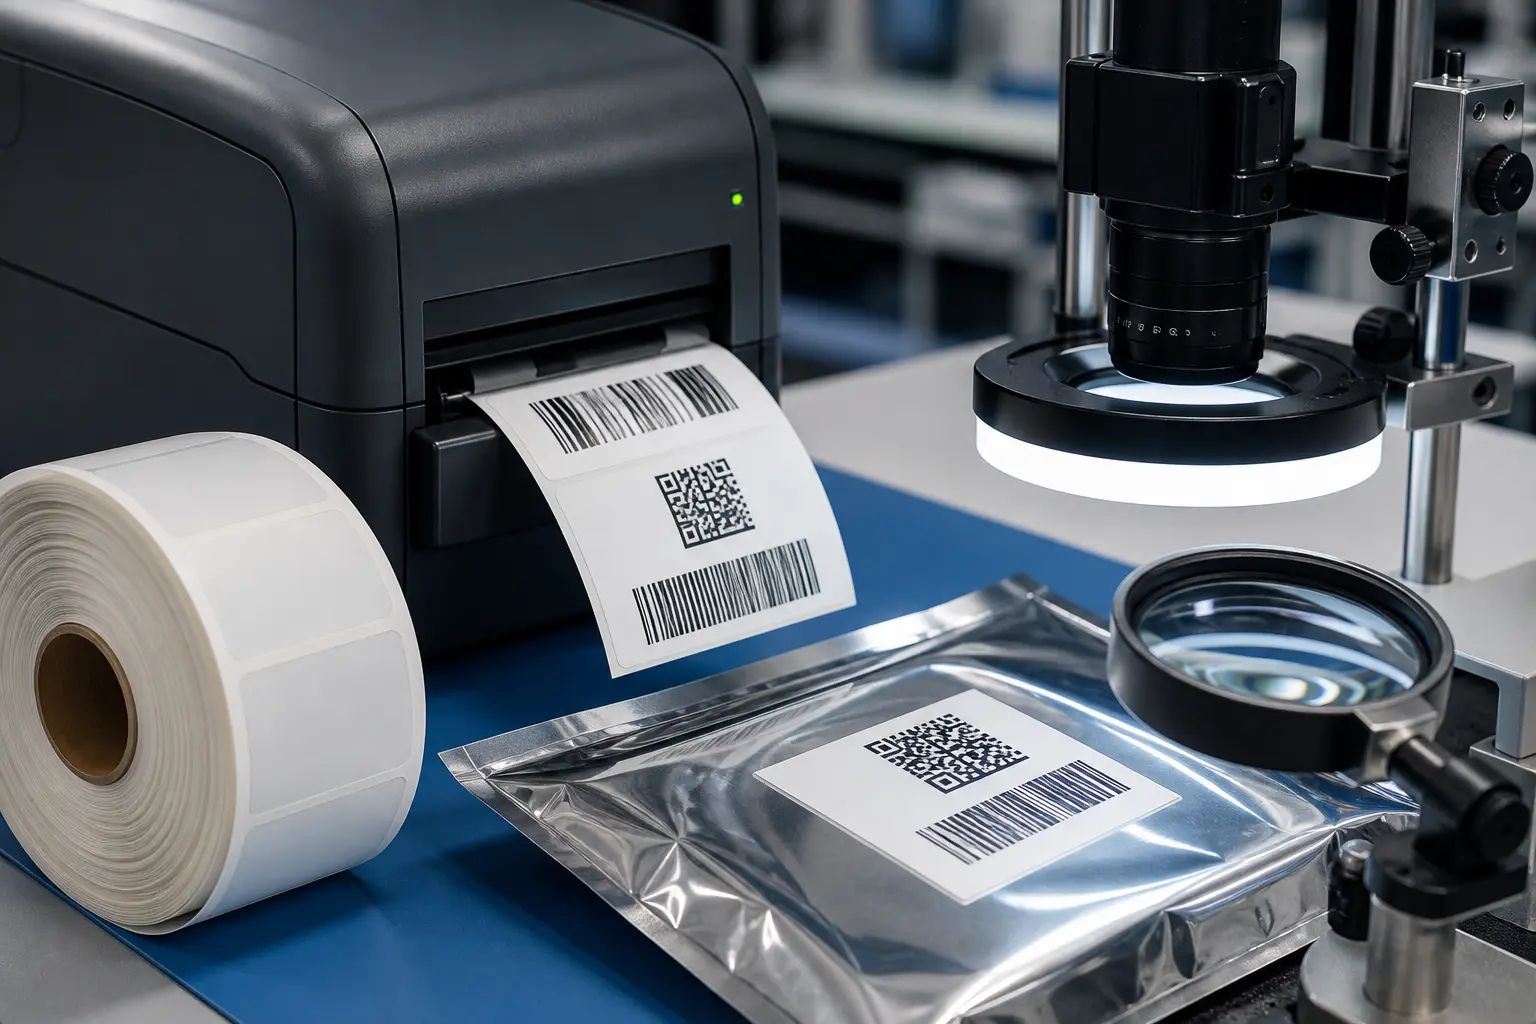
读码质量由符号设计、印刷工艺、材料、表面状态和读取条件共同决定。上线前应以实际承载介质和实际设备做验证,不能只看设计稿或电脑屏幕上的清晰度。
原理与边界
项目初期应把零件材料、表面处理、标记工艺、可用面积、读取方向、节拍和维护条件带到样件评估中。固定式读码器的光源、偏振、角度和支架刚性常与码制选择同等重要。
落地前的确认项
量产验收应包含工艺波动样本,例如刻印深浅、刀具/激光状态、污染和长期磨损。对失败件需要定义返工、人工读取或报废逻辑,而不是让产线无限重试。
项目测试建议同时保留原始码图、最终载体、打印或显示条件、读码设备配置、安装距离与原始输出。这样发生问题时,团队可以复现和比较,而不是只根据“某次扫不出来”的口头描述判断。
常见误区与排查方向
不要照搬纸质标签的对比度和尺寸经验。DPM 的“亮暗”取决于表面和照明,通常需要专用样件与验证方法。
当读码结果会驱动收货、放行、支付、追溯或客户服务时,还应由业务系统校验编号、状态和权限。设备成功解码仅表示取得了数据,不等于业务动作已经合法完成。
验收与维护建议
上线验收至少应覆盖正常样本、边界尺寸样本、不同批次或不同材质样本,以及与真实主机和业务流程的端到端验证。记录每次测试的码图来源、承载介质、环境条件、设备型号和配置、原始扫描值、系统处理结果与失败现象;这些记录是后续更换标签、调整程序或定位现场波动时最可靠的基线。
内容和现场条件发生变化后,不要沿用旧结论。例如更换打印机、材料、码制、主机输入方式、终端版本或安装位置,都可能改变实际结果。对关键流程应安排周期复核,并将可复现样本保留到下一次评审完成。
跨部门项目还应明确标签设计、数据生成、现场设备、软件解析和异常处理各自的负责人。只有责任边界清楚,出现读码或数据问题时才能快速定位并形成可执行的改进项。